
Tikslaus CNC apdirbimo srityje daugelis įrangos gamintojų svarsto ketaus ir granito pagrindus. Dažnas inžinierių keliamas klausimas: kiek galima pagerinti apdirbimo tikslumą, pakeitus tradicinius ketaus pagrindus granitiniais? Nėra fiksuoto tikslumo padidėjimo skaičiaus. Jis priklauso nuo aplinkos temperatūros svyravimų, pjovimo šilumos, vibracijos ir ruošinio matmenų. Tačiau pagrindiniai granito pagrindų našumo pranašumai pašalina keletą pagrindinių kliūčių, ribojančių CNC tikslumą.
Ketaus pagrindai turi būdingų trūkumų. Metalai pasižymi dideliais šiluminio plėtimosi koeficientais. Nuolatinio veleno pjovimo ir dienos bei nakties temperatūros pokyčių dirbtuvėse metu susidaranti šiluma sukelia pagrindo plėtimąsi ir susitraukimą, dėl ko atsiranda staklių pradžios poslinkis. Be to, ketus lengvai perduoda vibraciją. Maži virpesiai pjovimo metu pasiekia įrankio antgalį ir palieka žymes ant apdirbtų paviršių. Nepakankamas senėjimas taip pat lemia lėtą deformaciją laikui bėgant. Susikaupusios paklaidos paprastai riboja įprastinio CNC praktinį tikslumą mikrometrų diapazone, todėl sunku išlaikyti submikrometrų apdirbimą.
CNC staklėms pritaikius tikslius ZHHIMG granito pagrindus, patobulinimai prasideda nuo terminio stabilumo. Pasirinktas didelio tankio juodas granitas pasižymi itin mažu šiluminio plėtimosi koeficientu. Jo matmenų pokytis išlieka minimalus pjovimo metu, kai temperatūra ir aplinkos temperatūra svyruoja, todėl žymiai sumažėja padėties nustatymo paklaidos, atsirandančios dėl terminio dreifo. Esant vienodiems temperatūros pokyčiams, granito pagrindų terminė deformacija gali sumažėti daugiau nei 70 %, palyginti su ketaus konstrukcijomis. Staklių kilmė išlieka stabili ilgas valandas, todėl pjaunant reikia dažnai koreguoti poslinkį ir jį pakartotinai kalibruoti.
Vibracijos slopinimas yra dar vienas svarbus patobulinimas. Granitas pasižymi puikiomis vidinėmis slopinimo savybėmis, kurios greitai sugeria vibraciją, atsirandančią dėl didelio greičio sukimosi veleno ir įrankio pjovimo, taip slopindamas rezonansą. Gerai kontroliuojant vibraciją, įrankio antgalio judėjimas tiksliau atitinka teorinį kelią, pagerėja ruošinio paviršiaus apdaila ir padidėja kontūro tikslumas. Tiksliai apdirbant formas, optines dalis ir puslaidininkinius komponentus, vibracijos mažinimo nauda tampa ypač pastebima.
Vis dėlto tikslumo padidėjimo dydis priklauso nuo darbo sąlygų. Įprastose dirbtuvėse, kuriose temperatūra nestabili, perėjimas prie granito pagrindų paprastai padidina pakartotinio padėties nustatymo tikslumą ir kontūro tikslumą 30–50 %. Temperatūros kontroliuojamose itin tikslaus CNC dirbtuvėse stabilus tikslumo pagerėjimas gali viršyti 60 %, o tai leidžia nuosekliai apdirbti mikrometrų tikslumu. Reikėtų pažymėti, kad granito pagrindas yra pagrindinis nešėjas, užtikrinantis didesnį tikslumą. Galutiniai apdirbimo rezultatai vis tiek priklauso nuo aukštos kokybės kreipiančiųjų, linijinių variklių, tikslių grotelių ir tinkamo surinkimo. 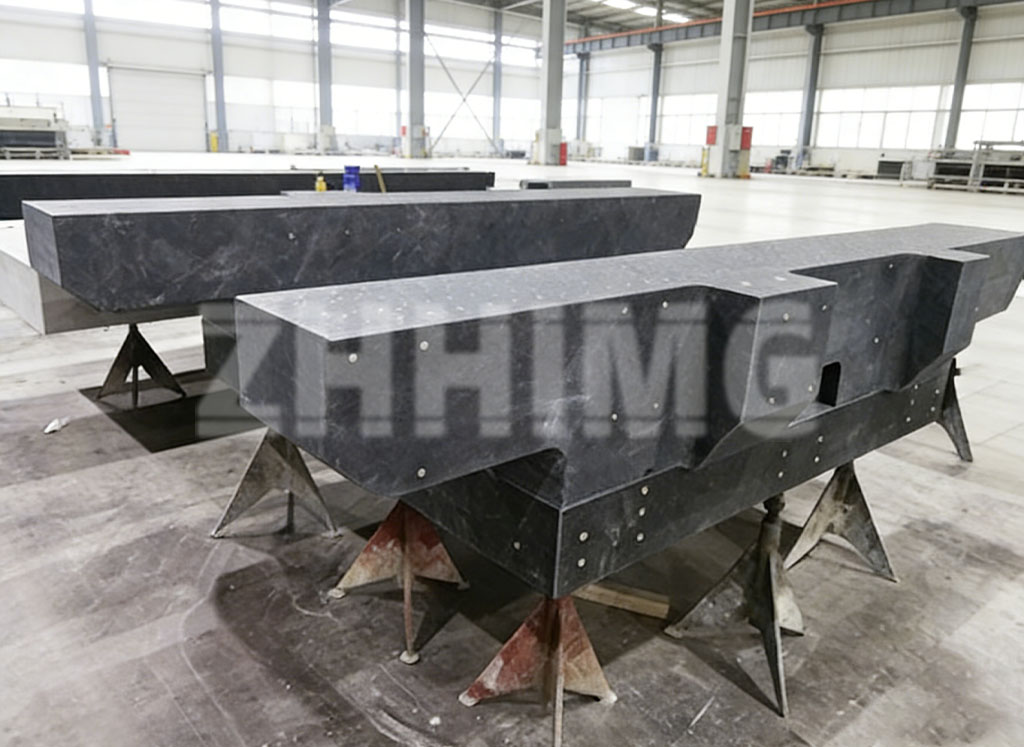
Be tiesioginio tikslumo padidėjimo, dar vienas granito pagrindų privalumas yra ilgalaikis stabilumas. Visiškai sendintas granitas atpalaiduoja vidinius įtempius. Skirtingai nuo ketaus, jis laikui bėgant beveik neslysta. Pagrindo geometrinė forma išlieka pastovi net ir po daugelio metų eksploatacijos. Tikslumas mažėja daug lėčiau nei įprastų metalinių lovų, todėl vėlesniuose aptarnavimo etapuose sumažėja priežiūros ir pakartotinio kalibravimo išlaidos.
Įrengta pažangia granito komponentų gamybos technologija ir pilnai tarptautine metrologijos patikros įranga, „ZHHIMG“ tiekia pagal užsakymą integruotus granito pagrindus ir portalinius rėmus įvairioms CNC staklėms – nuo mažų tiksliųjų graviravimo staklių iki didelių portalinių CNC sistemų. Vis daugiau tiksliosios įrangos gamintojų renkasi granito pagrindų sprendimus. Jie išnaudoja natūralius medžiagos fizinius pranašumus, kad sumažintų šilumines ir vibracijos paklaidas jų atsiradimo vietoje ir atskleistų visą CNC įrangos apdirbimo potencialą.
Įrašo laikas: 2026 m. rugsėjo 18 d.