
Puslaidininkinė fotolitografija yra vienas iš sudėtingiausių gamybos procesų pasaulyje. Mazgų dydžiui mažėjant iki subnanometrų skalės, optinių ir judėjimo sistemų konstrukcinis pagrindas diktuoja galutinį našumą. Itin tikslus granitas tapo pagrindine šių svarbių konstrukcijų medžiaga, dėl savo unikalių fizinių savybių pakeitusia tradicinius metalinius rėmus.
Šiluminis stabilumas yra pagrindinė šio medžiagų perėjimo varomoji jėga. Fotolitografijos įrankiai veikia aplinkoje, kurioje temperatūros svyravimai matuojami mililaipsniais. Metalinės konstrukcijos plečiasi ir traukiasi dėl šiluminių poslinkių, sukeldamos geometrinius iškraipymus, kurie tiesiogiai virsta plokštelės perdengimo paklaidomis. Didelio tankio juodas granitas turi žymiai mažesnį šiluminio plėtimosi koeficientą nei plienas ar ketus. Ši šiluminė inercija leidžia mašinos pagrindui išlaikyti geometrinį vientisumą net ir tada, kai aplinkos sąlygos šiek tiek svyruoja. Praktiškai tai sumažina šiluminio perkalibravimo ciklų dažnumą, tiesiogiai pagerindama įrangos veikimo laiką ir našumą.
Vibracijų slopinimas yra ne mažiau svarbus. Litografijos sistemose naudojami oro guoliai ir linijiniai varikliai, kurie greitojo skenavimo metu sukuria mikrovibracijas. Šios vibracijos turi būti išsklaidytos, kol jos pasiekia tinklelį arba plokštelę. Granito kristalinė struktūra pasižymi būdingomis slopinimo savybėmis, kurių metalams trūksta. Užuot perdavusi vibracijų energiją, medžiaga ją sugeria ir išsklaido. Ši izoliacija yra būtina norint išlaikyti fokusavimą ir lygiavimą ekspozicijos metu. Mašinų konstruktoriai vis dažniau nurodo individualius...granito pagrindaisu integruotais oro guolių paviršiais, siekiant išnaudoti šią savybę, sukuriant vieningą konstrukcinę sistemą, o ne surenkant atskirus komponentus.
Plokštumas ir geometrinis stabilumas apibrėžia visų tiksliųjų judesių atskaitos plokštumą. Šiuolaikinei litografijos įrangai reikalingas nanometrų diapazono pagrindo lygumas kelių metrų tarpatramiuose. Norint tai pasiekti, reikia ir aukštos kokybės žaliavų, ir pažangių apdailos procesų. Didelio tankio granitas, paprastai viršijantis 3100 kg/m³, pasižymi gniuždymo stiprumu ir atsparumu dilimui, būtinais šiai geometrijai išlaikyti per dešimtmečius eksploatacijos. Natūralus medžiagos senėjimo procesas pašalina vidinius įtempius, kurie galėtų sukelti ilgalaikį poslinkį.
Šių komponentų gamybai reikalinga griežta aplinkos kontrolė. Tikslus šlifavimas ir poliravimas turi būti atliekami temperatūros stabilizavimo aplinkoje, siekiant išvengti terminio deformavimo gamybos metu. Įrenginiai su masyviais betoniniais pamatais ir izoliacinėmis tranšėjomis užtikrina, kad išorinės vibracijos nepakenktų apdailos procesui. Matavimų patikrinimui reikalinga atsekama metrologijos įranga, galinti užtikrinti nanometrų skiriamąją gebą. Lazeriniai interferometrai ir elektroninės nivelyrų sistemos teikia duomenis, reikalingus plokštumos specifikacijoms patvirtinti.
Ilgalaikis matmenų stabilumas skiria itin tikslų granitą nuo alternatyvių medžiagų. Metalams gali reikėti periodiškai atnaujinti paviršių arba atlikti antikorozinį apdorojimą. Granitas išlaiko savo eksploatacines savybes minimaliai įsikišant. Šis stabilumas sumažina gyvavimo ciklo sąnaudas ir užtikrina, kad matavimų atsekamumas išliktų nepakitęs visą įrangos eksploatavimo laiką. Puslaidininkių gamyklose, kuriose prastovos kainuoja tūkstančius dolerių per minutę, šis patikimumas yra nekeičiamas.
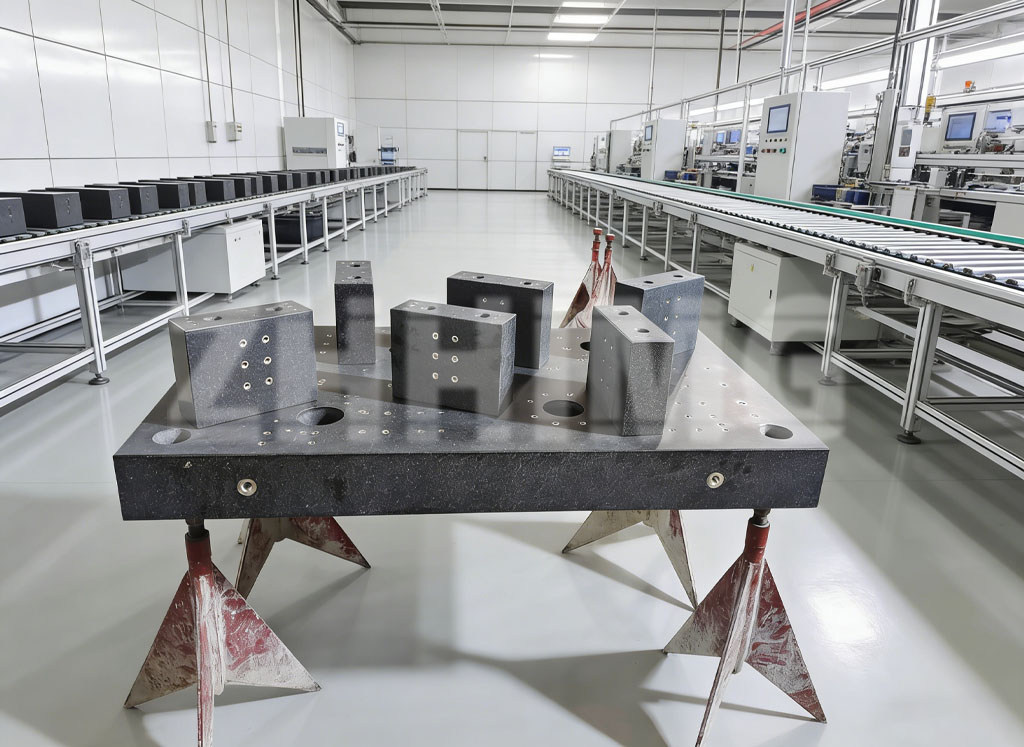
Individuali inžinerinė integracija yra kita granito komponentų projektavimo evoliucija. Užuot naudoję pasyvias platformas, šiuolaikiniai granito pagrindai turi srieginius įdėklus, tvirtinimo sąsajas ir kabelių kanalus, tiesiogiai įfrezuotus į konstrukciją. Ši integracija pašalina surinkimo klaidas, susijusias su daugiamedžiagėmis jungtimis. Baigtinių elementų analizė padeda nustatyti medžiagos storį ir armatūros projektavimą, siekiant optimizuoti standumą ir sumažinti svorį. Ankstyvas įrangos gamintojų ir granito specialistų bendradarbiavimas užtikrina, kad konstrukcijos geometrija atitiktų sistemos reikalavimus.
Perėjimas prie itin tikslaus granito atspindi platesnes pramonės tendencijas. Fotolitografijai siekiant didesnių skaitinių apertūrų ir mažesnių elementų dydžių, išnyksta konstrukcijos kompromisų tolerancija. Medžiagų pasirinkimas nebėra antraeilis dalykas, o pagrindinis projektavimo parametras. Įrangos gamintojai, kurie pripažįsta šią realybę, įgyja išmatuojamų pranašumų našumo ir patikimumo srityse.
Inžinerijos pirkėjams ir kokybės vadovams, vertinantiems konstrukcinius komponentus, dėmesys turėtų būti skiriamas ne tik pradinėms specifikacijoms. Medžiagos tankis, gamybos aplinka, matavimų atsekamumas ir ilgalaikio stabilumo duomenys prisideda prie realaus veikimo. Tiekėjai, turintys dokumentuotą patirtį puslaidininkių taikymų srityje, siūlo daugiau nei komponentus – jie siūlo patvirtintus sprendimus, pagrįstus metrologiniais įrodymais.
Puslaidininkių pramonė ir toliau iš naujo apibrėžia tikslumo ribas. Itin tikslūs granito komponentai išliks šios pažangos pagrindu, užtikrindami stabilumą ir tikslumą, kurio reikalauja naujos kartos fotolitografija. Unikalus medžiagos terminių, vibracinių ir geometrinių savybių derinys daro ją nepakeičiamą tose srityse, kur pagrindinis lūkestis yra nanometrų lygio tikslumas.
Įrašo laikas: 2026 m. rugpjūčio 12 d.