
Itin tikslios įrangos integravimo etape daugelio matavimo sistemų nesugebėjimas pasiekti laukiamo galutinio tikslumo atsiranda ne dėl nepakankamo atskirų komponentų tikslumo, o dėl kaupiamųjų nuokrypių, nuolat susidarančių surenkant kelias dalis. Tradicinis metodas atskirai apdoroja pagrindą, bėgių tvirtinimo vietas ir padėties nustatymo atskaitos blokus, o tada juos surenka varžtais. Kiekvieno jungiamojo paviršiaus plokštumos ir padėties tolerancijos paklaidos perduodamos sluoksnis po sluoksnio ir galiausiai sustiprėja visos mašinos lygmeniu, o tai labai veikia koordinačių matavimo, optinio skenavimo ir tikslumo nustatymo rezultatus. Integruotų apdirbimo didelio tikslumo matavimo platformų pagrindinė idėja yra nutraukti padalinto apdirbimo klaidų perdavimo grandinę. ZHHIMG sumažina surinkimo kaupiamąsias paklaidas prie šaltinio, naudodama integruotą pagrindo formavimą ir vieno nustatymo integruotą smulkaus šlifavimo technologiją, užtikrindama mažo nuokrypio atskaitos nešėjus tiksliajai įrangai.
Pagrindinis integruoto apdirbimo privalumas yra tas, kad sumažinamas surinkimo jungčių paviršių skaičius. Padalinta konstrukcija sudaryta iš kelių nepriklausomų komponentų. Kiekvienas sujungimas sukuria naujus klaidų šaltinius: plokščių tarpai, netolygi tvirtinimo detalių išankstinio priveržimo jėga ir mikrodeformacija po įtempių atleidimo suformuos kaskadinius nuokrypius. Integruota platforma visam apdirbimui naudoja vieną didelio tankio pagrindo bloką ir pašalina nereikalingas sujungimo sąsajas. Pagrindas, padėties nustatymo atskaitos taškai ir modulio tvirtinimo paviršiai yra vientisai suformuoti ant vieno ruošinio. Remiantis puikiu ZHHIMG® juodojo granito konstrukciniu stabilumu, viso akmens vidinė įtampa yra visiškai sumažinta, ir jis po surinkimo lėtai nedeformuosis, kaip daugialypės sujungtos dalys. Be granito sprendimų, lengviems ir specialioms apkrovoms skirtiems scenarijams galimi integruoti pagrindo variantai, tokie kaip keramika, mineraliniai liejiniai ir UHPC, siekiant subalansuoti standumą ir mažą deformaciją.
Nuolatinis apdirbimo procesas su vienkartiniu prispaudimu užfiksuoja padėties ryšį tarp kelių atskaitos taškų. Atliekant padalintą apdirbimą, kiekvieną dalį reikia staklėje pozicionuoti atskirai. Kiekvienas prispaudimas sukels naujų padėties nustatymo paklaidų. Po pakartotinio prispaudimo sunku garantuoti santykinį padėties tikslumą tarp atskaitos taškų. Integruotame apdirbimo sprendime visų pagrindinių platformos atskaitos paviršių, tvirtinimo skylių grupių ir padėties nustatymo griovelių frezavimas ir šlifavimas atliekami naudojant tą patį įrankių rinkinį ir vienkartinį prispaudimą. Nesvarbu, ar tai ilgos eigos linijinio variklio stumdomo stalo pagrindas, ar visa AOI optinio tikrinimo ir CMM koordinatinių matavimo staklių bazė, visos platformos tvirtinimo detalės turi tą pačią pradinę atskaitos koordinačių sistemą. Skylių padėčių ir pagrindo paviršių geometriniai tolerancijos nebebus sutrikdomi dėl pakartotinio išardymo ir surinkimo. Didelius integruotus komponentus galima apdirbti įmonės ilgos eigos CNC įranga, kad būtų patenkinti 20 metrų itin ilgų atskirų ruošinių integruoto formavimo reikalavimai ir išvengta priverstinio ilgų platformų sekcijinio sujungimo.
Integruotas formavimas nereiškia surinkimo reikalavimų ignoravimo, o surinkimo logikos rekonstravimo ir integravimo vietoje darbo krūvio supaprastinimo. Daugelis klientų painioja „integruotą platformą“ su „nesurenkama platforma“. Integruotoje platformoje išlaikomos standartizuotos didelio tikslumo tvirtinimo sąsajos. Kameros, linijiniai varikliai, optinės grotelės ir judesio moduliai gali būti tiesiogiai pritvirtinti prie vientisai suformuoto etaloninio paviršiaus be papildomų pereinamųjų plokščių ir adapterių pagrindų. Mažiau adapterių dalių reiškia mažiau klaidų jungčių. Išankstinė patikra ir išankstinio surinkimo patvirtinimas atliekami pastovios temperatūros, pastovios drėgmės ir dulkių neturinčiose dirbtuvėse, kad iš anksto būtų patikrintas visų tvirtinimo etalonų geometrinis tikslumas. Klientams tereikia paprasto suderinimo ir tvirtinimo vietoje, o tai labai sumažina antrinius nuokrypius, atsirandančius dėl paleidimo vietoje. Smūgiams atspari dirbtuvių konstrukcija ir tyli kėlimo sistema užtikrina, kad dideli integruoti komponentai apdorojimo, transportavimo ir tikrinimo metu nebus sutrikdyti mikrovibracijos, taip apsaugant jau pagamintus tikslius etaloninius paviršius. 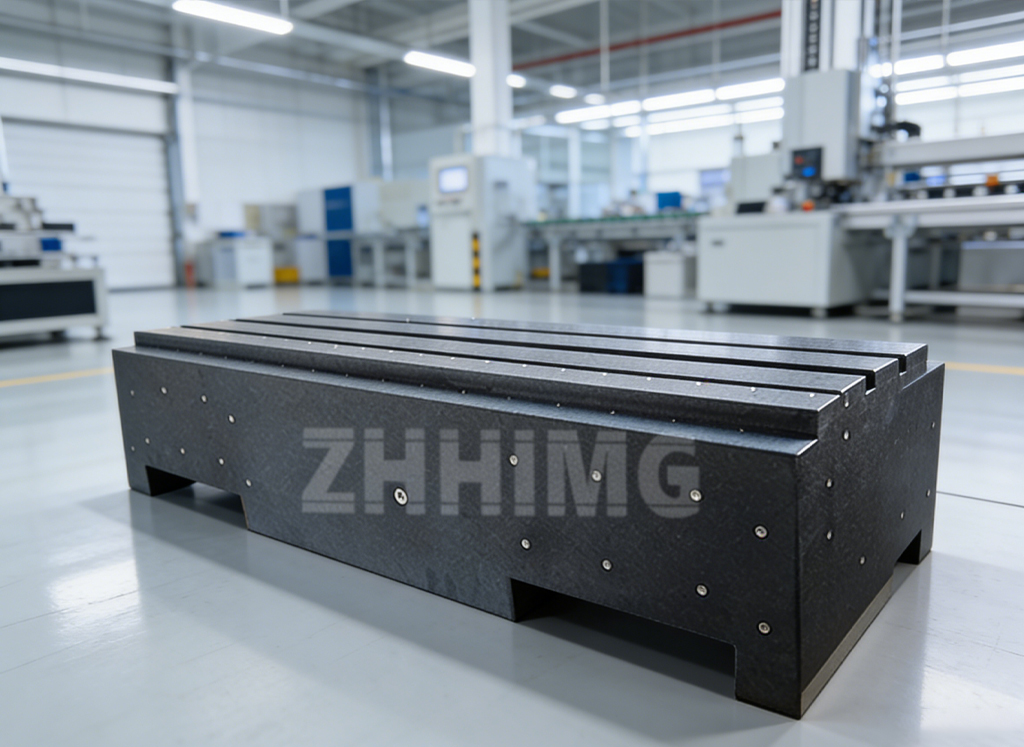
Visapusiškas metrologinis patikrinimas tikrina integruotų platformų etaloninį nuoseklumą. Integruoti komponentai yra dideli ir turi daug funkcijų, todėl juos sunkiau aptikti nei mažus matavimo įrankius. Turi būti naudojamas visas atsekamų tiksliųjų matavimo prietaisų rinkinys. „ZHHIMG“ naudoja importuotus matavimo prietaisus, tokius kaip lazeriniai interferometrai, elektroniniai nivelyrai ir mikrometrų matuokliai, kad atliktų viso ploto skenuojamą viso darbinio paviršiaus ir visų integruotų platformų tvirtinimo elementų patikrinimą pagal pasaulinius metrologinius standartus, įskaitant DIN, ASME ir GB, siekiant patvirtinti visų etalonų geometrinį tikslumą toje pačioje koordinačių sistemoje ir nėra paslėptų nuokrypių. Technikai, turintys dešimtmečių šlifavimo patirtį, prognozuoja medžiagos įtempių pokyčius apdirbimo etape, atidžiai kontroliuoja integruotų ruošinių senėjimo ir šlifavimo procedūras ir stabiliai kontroliuoja bendrą plokštumos ir padėties toleranciją nanometrų ir mikrometrų lygmenimis.
Integruotos matavimo platformos plačiai taikomos puslaidininkių tikrinimo, tiksliosios lazerinės įrangos, naujos energijos aptikimo, didelio tikslumo XY judesio platformų ir kitose srityse. Laikydamasi įmonės atvirumo, inovacijų ir sąžiningumo filosofijos, ZHHIMG nuolat optimizuoja integruoto formavimo technologiją, techniškai bendradarbiaudama su pasauliniais universitetais ir metrologijos įstaigomis. Sumažindama sujungimų skaičių ir pašalindama pakartotinio prispaudimo klaidas, kuo labiau sumažinami kaupiamieji surinkimo nuokrypiai. Tai leidžia iš tikrųjų pasiekti viso tiksliosios įrangos komplekto projektavimo tikslumą, padedant klientams sumažinti visos mašinos paleidimo sunkumus ir pagerinti ilgalaikį įrangos veikimo stabilumą.
Įrašo laikas: 2026 m. rugsėjo 28 d.